Tiếng click, một dấu sơn còn nguyên hoặc tem hiệu chuẩn chưa tự chứng minh toàn bộ mối nối busbar đã đạt. Bài viết tách mô-men siết, lực kẹp và bằng chứng kiểm tra; dùng hai bài tập về hệ số K và adapter để giải thích vì sao cần giữ đúng cấu hình. Các số minh họa không phải bảng torque áp dụng cho nhà máy.
1. Có dấu sơn và có tem hiệu chuẩn: còn thiếu bằng chứng nào?
Giả sử một mối nối busbar đã sơn đánh dấu, dụng cụ có tem và checklist ghi torque OK. Người duyệt vẫn cần biết giá trị lấy từ tài liệu nào, cho đúng phần cứng nào, ren ở trạng thái gì và dụng cụ có adapter hay không. Ba dấu hiệu thuận tiện đó chưa tái dựng được thao tác đã làm.
Một dòng torque trên biên bản có thể là giá trị yêu cầu, giá trị đã cài hoặc giá trị ghi nhận tại dụng cụ. Chúng cần các cột riêng. Nếu ghi 60 N·m nhưng không biết đang ghi loại nào, bên nhận khó kiểm tra lại, đặc biệt khi đầu dụng cụ có thay đổi hình học.
Bài này dành cho đọc hồ sơ và chuẩn bị witness. Toàn bộ tình huống, tag, lực và kích thước trong bài tập được tạo độc lập; không có dữ liệu hiện trường nào được sử dụng. Không dùng các con số để siết một thiết bị thực khi thiếu yêu cầu của thiết kế và manual.
Trước mọi kiểm tra trực tiếp trong tủ, cần cô lập nguồn, kiểm soát nguồn cấp ngược và xác minh hết điện theo procedure bởi người có thẩm quyền. Một mối nối có nhiệt bất thường không phải lý do để đưa cờ lê vào khoang đang mang điện hoặc siết thêm ngay.
2. Mô-men siết, lực căng bulông và áp lực tiếp xúc là các đại lượng khác nhau
Mô-men T có đơn vị N·m, còn lực F có đơn vị N. Khi siết một joint phù hợp, bulông được kéo căng và hệ chi tiết được kẹp lại. Trong mô hình đơn giản trước tải ngoài, lực căng ban đầu của bulông liên hệ với lực kẹp; con số torque không phải phép đo trực tiếp của lực đó.
NASA RP-1228 trình bày quan hệ gần đúng T = K × F × d cho tính nhanh, với d là đường kính bulông và K là hệ số tổng hợp liên quan điều kiện ma sát. Tài liệu lưu ý không dùng K mặc định một cách mù quáng. Đây là nguồn về cơ học fastener, không phải tiêu chuẩn nghiệm thu tủ điện.
Mô hình chưa cho biết áp lực phân bố trên bề mặt busbar, điện trở tiếp xúc hoặc nhiệt độ tăng của assembly. Áp lực là lực trên diện tích, có đơn vị Pa; diện tích chồng danh nghĩa cũng chưa biểu diễn được mọi điểm tiếp xúc thực. Không đổi trực tiếp một giá trị N·m thành kết luận joint có điện trở tốt.
Cũng không chia lực giả định cho số bulông rồi coi mỗi bulông nhận phần bằng nhau trong mọi kết cấu. Hình học, độ phẳng, phần cứng và cách truyền tải cần đánh giá theo thiết kế. Các phép tính tiếp theo chỉ nhằm đọc ảnh hưởng của điều kiện đầu vào.
Đọc đúng ba đại lượng trước khi kết luận joint
Nếu bảng chưa hiển thị đầy đủ, vuốt ngang trong bảng để xem các cột còn lại.
| Đại lượng | Đơn vị | Phạm vi thông tin |
|---|---|---|
| Mô-men T | N·m | Tác động xoay tại boundary xác định |
| Lực căng/preload và lực kẹp | N hoặc kN | Đại lượng lực; quan hệ tùy mô hình và tải |
| Áp lực tiếp xúc | Pa hoặc MPa | Lực trên diện tích và phân bố tại bề mặt |
| Điện trở tiếp xúc | µΩ | Kết quả đo điện theo cặp điểm, phương pháp và điều kiện |
| Nhiệt độ/độ tăng nhiệt | °C hoặc K theo đại lượng | Kết quả nhiệt phải đọc cùng tải, môi trường và phương pháp |
3. Bài tập hệ số K: cùng 40 N·m nhưng lực tính được khác nhau
Đặt giả định riêng T = 40 N·m, d = 10 mm = 0,010 m. Xét hai hệ số K do bài tập chọn: 0,20 và 0,14. Chúng không phải hệ số được chứng nhận cho ren khô, ren bôi mỡ hay một bulông M10 cụ thể. Bài không đề xuất torque 40 N·m cho M10.
Từ F = T/(K × d), với K = 0,20, F = 40/(0,20 × 0,010) = 20.000 N = 20,00 kN. Với K = 0,14, F ≈ 28.571 N = 28,57 kN. Trong cùng mô hình, hệ số giảm làm lực tính tăng khoảng 42,9%, dù con số torque giữ nguyên.
Phép tính cho thấy một điều kiện ren thay đổi không thể được xem là thay đổi vô hại chỉ vì wrench vẫn đặt cùng số. Nó chưa xác định lực thực, ứng suất cho phép hoặc độ bền của joint. K cần dữ liệu phù hợp, còn giới hạn của bulông, đai ốc và thanh dẫn phải được đánh giá riêng.
Trong hồ sơ, tách chất dùng cho mặt tiếp xúc, lớp phủ phần cứng và chất dùng trên ren. Không gọi tất cả là bôi trơn rồi tự áp cùng một torque. Thêm dầu, mỡ, anti-seize hoặc chất khóa ren cần được xem xét theo tài liệu của đúng cấu hình.
K trong biểu thức là hệ số torque tổng hợp, không đồng nhất với một hệ số ma sát µ đơn lẻ. Không lấy µ trong một datasheet rồi thay trực tiếp vào K. Bảng dưới là kết quả tính độc lập từ hai giả định, không phải bảng lựa chọn vật liệu hoặc chất bôi trơn.
Cùng torque, khác K: kết quả tính lực khác nhau
Nếu bảng chưa hiển thị đầy đủ, vuốt ngang trong bảng để xem các cột còn lại.
| Trường hợp giả định | K | F = T/(Kd) | Giới hạn kết luận |
|---|---|---|---|
| A | 0,20 | 20,00 kN | Chỉ kết quả của mô hình |
| B | 0,14 | ≈28,57 kN | Không xác nhận lực thực của joint |
| B so với A | 0,20/0,14 | ≈1,429 lần, tăng 42,9% | Không tự xác định độ bền hoặc tiêu chí đạt |
4. Đọc tiếng click và số hiển thị theo đúng loại dụng cụ
Norbar mô tả wrench click là loại tạo tín hiệu cơ khí khi đạt giá trị đặt. Dụng cụ hiển thị có cách đọc khác. Tài liệu cũng lưu ý thao tác quá nhanh có thể làm torque vượt mức trước khi người thao tác dừng. Vì vậy tiếng click không phải cơ chế bảo đảm mọi người dùng đều dừng đúng.
Witness cần xác nhận serial, dải làm việc, đơn vị, chiều được xác nhận và phụ kiện. Một đầu ratchet có thể quay hai chiều không tự chứng minh cả hai chiều đã được hiệu chuẩn. Dùng đúng manual; không áp một tỷ lệ dải làm việc chung cho mọi model.
Giá trị cài của wrench click và peak lưu bởi dụng cụ điện tử không phải cùng loại bằng chứng. Nếu không có log torque thực, ghi đúng giá trị cài cùng việc witness theo procedure; không điền thêm một số như đã đo. Với log, giữ tag, thời điểm, đơn vị và cấu hình đi kèm.
Sau tín hiệu đạt, tiếp tục kéo hoặc click lặp không tự tăng độ tin cậy của kết quả. Việc kiểm tra lại joint đã lắp cần phương pháp riêng được duyệt. Không dùng dụng cụ để tháo, nối thêm ống vào cán hoặc thay đầu không được phép rồi vẫn coi chứng chỉ cũ bao phủ toàn bộ cấu hình.
Nguồn Norbar về cách dùng được dẫn cho cơ chế và yếu tố thao tác. Không dùng các ví dụ giới hạn sai số hoặc chu kỳ trong tài liệu cũ đó thay yêu cầu hiện hành của model, kế hoạch dụng cụ hoặc bản tiêu chuẩn được chọn.
5. Một cỡ M10 không xác định được một torque dùng chung
Yêu cầu cần gắn với vị trí joint: phần nối thanh dẫn, terminal thiết bị, support hoặc chi tiết khác. Đường kính ren chỉ là một thuộc tính. Mã bulông, đai ốc, washer, vật liệu, lớp phủ, điều kiện lắp và revision bản vẽ đều có thể là những thông tin cần khóa.
Ví dụ nguồn chính hãng: mục Standard Screw Tightening Torques của Schneider PIX-36 tách bảng nối vít thông thường khỏi nối truyền điện, đồng thời phân biệt vật liệu dẫn. Mục này còn giới hạn phạm vi bảng theo guide. Không lấy một dòng trong đó thành tiêu chí cho một assembly khác.
FAQ Masterpact NT/NW cũng nêu rõ bối cảnh thanh dẫn và phần cứng áp dụng, đồng thời cảnh báo siết quá mức có thể gây hậu quả như siết thiếu. Những ví dụ này củng cố việc đọc cấu hình; bài không sao chép bảng torque của sản phẩm hoặc đề nghị áp chúng cho tủ bất kỳ.
Nếu bản vẽ, BOM và hướng dẫn có điểm khác nhau, mở yêu cầu làm rõ trước khi witness. Đừng chọn số lớn hơn để chắc chắn, hoặc dùng bảng cơ khí chung thay yêu cầu thiết bị. Trình tự siết và cách kiểm tra cần thuộc procedure đã duyệt, không được suy riêng từ một con số torque.
Đối chiếu: Schneider Electric — FA378983: phạm vi phần cứng và cảnh báo torque cho thanh dẫn Masterpact NT/NW ↗
Những ô cần khóa trước chọn torque
Nếu bảng chưa hiển thị đầy đủ, vuốt ngang trong bảng để xem các cột còn lại.
| Nhóm | Thông tin cần có | Khi còn thiếu |
|---|---|---|
| Đối tượng | Tag joint, terminal hay phần cơ khí | Không dùng một số cho mọi vị trí |
| Thanh dẫn | Mã, vật liệu, bề mặt và hình học | Đối chiếu cấu hình đã được xác minh |
| Phần cứng | Bulông, nut, grade, washer và lớp phủ | Làm rõ thay đổi so với BOM |
| Điều kiện lắp | Trạng thái ren, chất được phép, mặt tiếp xúc | Không tự thêm dầu hoặc chất khóa ren |
| Yêu cầu | Tài liệu, revision, torque, đơn vị, trình tự | Giải quyết khác biệt trước witness |
| Dụng cụ/phụ kiện | Model, serial, chiều, dải, socket/adapter | Xác nhận đúng cấu hình làm việc |
6. Bài tập adapter: wrench đặt 48 N·m có thể tạo 60 N·m tại bulông
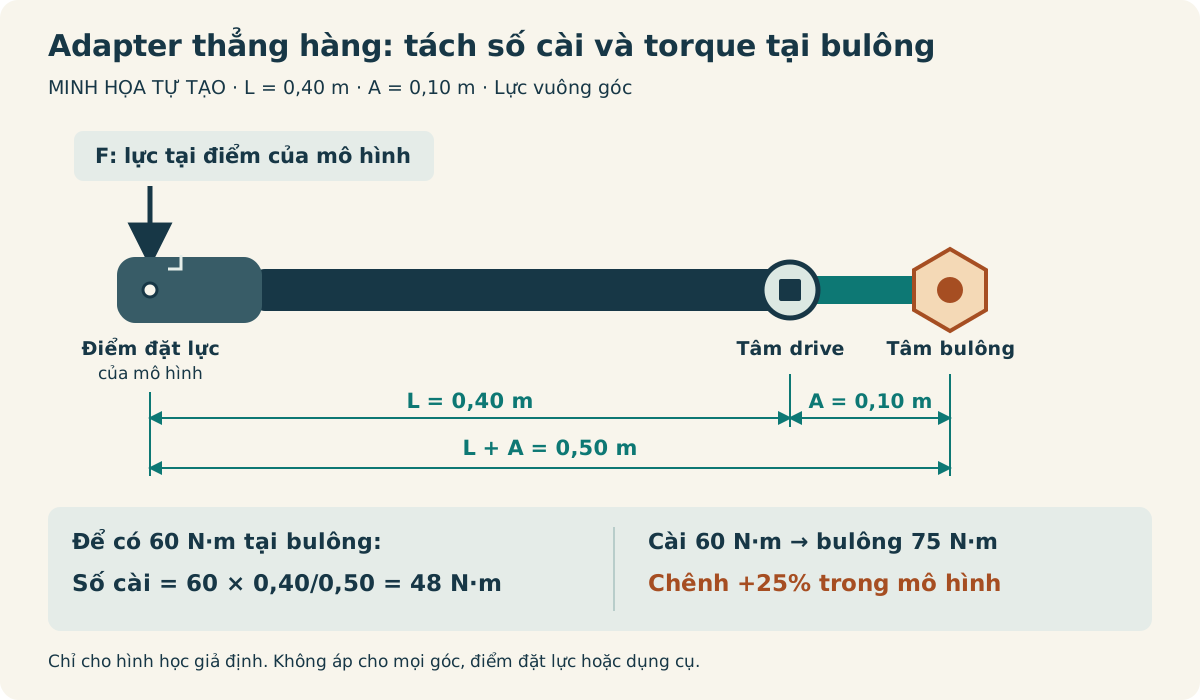
Đây là bài tập khác, không dùng torque 40 N·m của phần 3. Giả định một dụng cụ cùng adapter cứng đặt thẳng hàng ở đầu truyền lực: chiều dài làm việc L = 0,40 m và phần tăng tay đòn A = 0,10 m. L được tính từ điểm đặt lực của mô hình đến tâm drive; A là khoảng tăng đến tâm bulông.
Giữ lực vuông góc với cán trong mặt phẳng mô hình. Khi đó T_bulông = T_wrench × (L + A)/L. Để đạt mục tiêu học tập 60 N·m tại bulông, T_wrench = 60 × 0,40/0,50 = 48 N·m. Quan hệ tương ứng với cách Norbar phân biệt chiều dài bình thường và chiều dài sau extension.
Nếu vẫn đặt wrench 60 N·m trong chính mô hình này, torque tại bulông là 60 × 0,50/0,40 = 75 N·m, cao hơn mục tiêu 25%. Đây là sai khác do hình học giả định, không phải kết luận wrench lệch hiệu chuẩn 25%. Không sửa chứng chỉ để giải thích một adapter chưa được tính đúng.
Không áp biểu thức cho mọi góc adapter, mọi vị trí đặt lực hoặc mọi dụng cụ. Extension socket cùng trục quay, adapter lệch tâm và phần nối dài cán là các trường hợp phải đọc riêng. Chỉ dùng phụ kiện được phép và hướng dẫn của đúng model; bài tập không cho phép chế thêm dụng cụ.
Form cần lưu mục tiêu tại bulông, cấu hình adapter, kích thước hoặc hệ số được duyệt và giá trị cài. Khi chỉ thấy ảnh cán ghi 48 N·m, người nhận chưa thể kết luận thiếu siết so với 60 N·m nếu thiếu thông tin hình học; cũng chưa thể chấp nhận chỉ từ phép tính trên giấy.
Đối chiếu: Norbar — Torque Wrench Extension Formula: số cài và chiều dài làm việc sau extension ↗
Hình học của bài tập adapter thẳng hàng
Xem sơ đồ ở kích thước lớn
Vuốt ngang để đọc toàn bộ sơ đồ. Khi chọn vùng sơ đồ, bạn cũng có thể dùng phím mũi tên.
Adapter thẳng hàng: tách mục tiêu tại bulông khỏi số cài
Nếu bảng chưa hiển thị đầy đủ, vuốt ngang trong bảng để xem các cột còn lại.
| Cấu hình trong bài tập | Số cài/torque tại wrench | Torque tại bulông | Cách đọc |
|---|---|---|---|
| Không tăng tay đòn: A = 0 | 60 N·m | 60 N·m | Mô hình tham chiếu |
| Adapter thẳng hàng, hiệu chỉnh | 48 N·m | 60 N·m | 48 × 0,50/0,40 |
| Adapter thẳng hàng, vẫn cài 60 | 60 N·m | 75 N·m | Cao hơn mục tiêu học tập 25% |
| Đổi góc hoặc cấu hình | Phải xác nhận lại | Chưa xác định từ bảng | Dùng hướng dẫn đúng dụng cụ/phụ kiện |
7. Dấu sơn giúp quan sát thay đổi; không đo lực kẹp và không phải khóa ren
ITW mô tả DYKEM Cross Check là chất đánh dấu để nhận biết bằng mắt sự can thiệp hoặc lỏng do rung; vệt có thể bị đứt khi chi tiết thay đổi. Đây là chức năng chỉ thị. Từ mục đích đó không suy ra dấu còn nguyên đã xác nhận một torque hoặc lực kẹp cụ thể.
Một vệt được tạo sau siết chỉ có giá trị truy xuất khi quy trình quy định rõ ai đánh dấu và ở giai đoạn nào. Nếu chi tiết được sơn trước kiểm tra hoặc chỉ tô để checklist có màu, dấu không bổ sung được bằng chứng đã siết theo đúng yêu cầu.
Khi vệt nứt hoặc lệch, lưu ảnh và trạng thái để điều tra. Nguyên nhân có thể cần làm rõ trước khi kết luận bulông lỏng; không xóa rồi sơn lại ngay để đóng punch. Nếu đã tháo joint, dấu cũ không chứng minh cấu hình lắp lại đã được kiểm tra.
Phân biệt indicator paste, chất khóa ren và chất bảo vệ mặt tiếp xúc. Chúng có mục đích khác nhau; một chất khóa ren còn phải được xem trong điều kiện lắp và torque áp dụng. Màu đỏ, xanh hay vàng tự nó không chứng nhận thành phần hoặc chức năng sản phẩm.
Đối chiếu: ITW Pro Brands — DYKEM Cross Check Torque Seal: mục đích chỉ thị thay đổi của vệt đánh dấu ↗
Một dấu hiệu không thay toàn bộ bằng chứng
Nếu bảng chưa hiển thị đầy đủ, vuốt ngang trong bảng để xem các cột còn lại.
| Dấu hiệu hoặc tài liệu | Thông tin có thể bổ sung | Chưa tự xác nhận |
|---|---|---|
| Tiếng click | Tín hiệu của dụng cụ đạt số đặt theo điều kiện | Lực kẹp và mọi bước thao tác đều đúng |
| Dấu sơn còn nguyên | Trạng thái vệt tại thời điểm quan sát | Torque ban đầu hoặc preload hiện tại |
| Dấu sơn nứt/đứt | Một dấu hiệu cần lưu và điều tra | Chỉ một nguyên nhân duy nhất là joint lỏng |
| Tem/chứng chỉ | Nhận dạng và trạng thái dụng cụ theo phạm vi | Joint đã dùng đúng cấu hình và đạt |
| Ảnh joint | Nhận dạng, phần cứng và tình trạng quan sát | Giá trị torque thực nếu không có record phù hợp |
8. ISO 6789 và chứng chỉ: xác nhận dụng cụ trong phạm vi nào?
Danh mục ISO phân biệt 6789-1:2017 về thử phù hợp, marking và declaration of conformance của dụng cụ torque cầm tay; 6789-2:2017 về hiệu chuẩn và độ không đảm bảo đo. Khi rà soát ngày 12/10/2026, hai bản vẫn được liệt kê Published và đang có dự án sửa đổi. Không coi committee draft là bản đã thay thế.
Bài dùng danh mục công khai để đối chiếu tên và phạm vi, không tái tạo toàn văn điều khoản. Chứng chỉ cần được đọc theo nội dung thật: serial, đơn vị, chiều thử, điểm torque, sai lệch, độ không đảm bảo và điều kiện hoặc giới hạn được ghi. Tem trên cán không thay tài liệu này.
Declaration of conformance và calibration certificate có mục đích khác nhau. Khi dự án yêu cầu chứng chỉ hiệu chuẩn, không đổi tên tài liệu phù hợp sản phẩm thành chứng chỉ để đủ hồ sơ. Đồng thời chứng chỉ dụng cụ không chứng nhận một joint cụ thể đã dùng đúng.
Chọn việc kiểm tra trung gian, hiệu chuẩn lại và quản lý sau va đập theo manual, mức sử dụng cùng kế hoạch dụng cụ của đơn vị. Không tự đặt một chu kỳ chung cho mọi wrench. Nếu có bằng chứng dụng cụ sai, đánh giá cả những công việc đã dùng nó trong phạm vi liên quan.
Đối chiếu: ISO — ISO 6789-1:2017: danh mục công khai về conformance và marking dụng cụ torque cầm tay ↗
Đối chiếu: ISO — ISO 6789-2:2017: danh mục công khai về hiệu chuẩn và độ không đảm bảo đo ↗
9. Witness torque cần khóa cấu hình trước khi quan sát thao tác
Trước witness, chuẩn bị bảng joint có tag và tài liệu yêu cầu đã được duyệt. Tag nên giúp tìm lại đúng cặp thanh dẫn, vị trí và phần cứng, thay vì chỉ có ảnh một nhóm bulông. Các mục còn khác giữa BOM, bản vẽ và thực tế cần được làm rõ trước.
Tiếp theo xác nhận trạng thái dụng cụ và cấu hình làm việc: model, serial, đơn vị, dải, chiều, socket hoặc adapter. Nếu có hiệu chỉnh theo hình học, giữ cơ sở được duyệt và phân biệt mục tiêu tại bulông với số cài. Không dùng file tính không gắn với phụ kiện thực.
Trong quá trình witness, ghi giá trị yêu cầu, giá trị cài hoặc số đo có sẵn, người thực hiện và phạm vi người witness quan sát. Ảnh có thể bổ sung nhận dạng và tình trạng; một ảnh wrench đặt cạnh joint không tự là bằng chứng đạt torque.
Đánh dấu sau bước được procedure cho phép, rồi lưu ảnh và record theo tag. Nếu một joint cần mở lại để chỉnh alignment hoặc lắp phần khác, liên kết nó với thay đổi và kiểm tra lại được yêu cầu. Không giữ trạng thái hoàn tất từ cấu hình trước.
Kiểm tra mới lắp và audit joint đã siết là hai công việc cần phương pháp phù hợp. Mô-men để bắt đầu chuyển động khi siết lại hoặc tháo không tự bằng mô-men ban đầu. Atlas Copco phân biệt ma sát khi siết động với audit tốc độ thấp trong whitepaper về ma sát. Không đổi tên torque ban đầu thành residual torque hoặc dùng một lần click như phép đo trực tiếp lực kẹp.
10. Ba tình huống tự tạo: thiếu cơ sở, adapter bị bỏ quên và dấu sơn đứt
Tình huống A: checklist ghi một torque từ bảng cơ khí chung, nhưng chưa nhận dạng được loại washer và điều kiện ren của joint. Giữ pending và yêu cầu tài liệu đúng cấu hình. Không đổi sang số lớn hơn chỉ vì lo joint lỏng; cũng chưa đủ căn cứ để gọi mọi joint là NG.
Tình huống B: chương trình học tập yêu cầu 60 N·m tại bulông, trong khi record ghi wrench cài 60 N·m và adapter thẳng hàng như phần 6. Mô hình cho 75 N·m, nên hồ sơ cần xem xét sai khác cấu hình. Kết quả tính chưa chứng minh chi tiết thực đã chịu đúng 75 N·m hoặc đã hỏng.
Cần lưu phụ kiện thực, cách đặt lực, trạng thái dụng cụ và record ban đầu để người phụ trách đánh giá. Việc đổi ô cài thành 48 N·m sau khi công việc đã làm không sửa được lịch sử. Biện pháp kiểm tra hoặc tháo lắp lại phải được duyệt theo tình trạng và yêu cầu sản phẩm.
Tình huống C: vệt sơn đứt sau một công việc gần joint. Lưu ảnh, xác minh có can thiệp hoặc dịch chuyển nào và giữ dấu vết trước xử lý. Không kết luận chỉ từ màu sơn; không tô lại rồi dùng ảnh mới làm bằng chứng joint chưa bị tác động.
Các tình huống đều cần expected result và bằng chứng phù hợp. Nếu chương trình yêu cầu đo điện trở hoặc theo dõi nhiệt, thực hiện theo scope riêng sau khi đã có điều kiện an toàn và vận hành cần thiết. Torque, điện trở và ảnh nhiệt không thay thế hoàn toàn cho nhau.
11. Checklist bàn giao: kết luận đúng phần đã xác minh
Bảng dưới là khung rà soát tự tạo, không thay ITP hoặc manual. Với mỗi dòng thiếu, ghi người xử lý, tài liệu hay dữ liệu cần bổ sung và trạng thái. Tách ngoài phạm vi khỏi chưa thực hiện; không đổi một bước chưa làm thành N/A để hồ sơ trông hoàn tất.
Một kết luận hữu ích chỉ rõ các joint, cấu hình phần cứng, tài liệu torque và phương pháp đã witness. Nếu chỉ có record giá trị cài, ghi đúng loại bằng chứng đó. Không tuyên bố đã đo lực kẹp hoặc xác nhận mọi đặc tính điện khi chưa thực hiện các kiểm tra tương ứng.
Sau sửa, giữ record trước–sau, cấu hình cuối và phạm vi retest được duyệt. Ngày siết lại hoặc sơn lại không tự là ngày đóng tồn tại. Cần người có thẩm quyền xác nhận bằng chứng kiểm tra, đồng thời cập nhật bản vẽ hoặc BOM nếu đã có thay đổi.
Giá trị của hồ sơ là giúp người khác tìm lại đúng điều kiện đã dùng. Một bộ ghi chép có tag và scope rõ sẽ hữu ích hơn một bảng toàn ô OK nhưng không có nguồn torque, serial dụng cụ hoặc lịch sử thay đổi.
Checklist hồ sơ torque trước bàn giao
Nếu bảng chưa hiển thị đầy đủ, vuốt ngang trong bảng để xem các cột còn lại.
| Nhóm hồ sơ | Bằng chứng cần giữ | Câu hỏi rà soát |
|---|---|---|
| Tag và scope | Joint, vị trí, danh sách đã witness | Có tìm lại đúng đối tượng không? |
| Nguồn torque | Bản vẽ/manual, revision và điều kiện | Có chọn từ bảng chung thay yêu cầu thiết bị? |
| Phần cứng | BOM và cấu hình đã lắp | Có đổi washer, grade hoặc lớp phủ? |
| Điều kiện ren | Trạng thái và chất được phép | Điều kiện có khớp cơ sở torque? |
| Dụng cụ | Model, serial, chứng chỉ và phạm vi | Đúng đơn vị, chiều và dải cần dùng? |
| Adapter | Mã, hình học/cơ sở hiệu chỉnh được duyệt | Có tách mục tiêu bulông khỏi số cài? |
| Record | Số yêu cầu, số cài hoặc số đo thật, người và ngày | Có điền số như đã đo khi chỉ biết số cài? |
| Đánh dấu | Giai đoạn, người đánh dấu và ảnh theo tag | Dấu được tạo trước hay sau kiểm tra? |
| Sửa và retest | Record cũ, thay đổi, xác minh, cấu hình cuối | Có giữ lịch sử thay vì chỉ sơn lại? |
GHI NHỚ TẠI HIỆN TRƯỜNG
- Mô-men N·m, lực kẹp N và áp lực Pa là các đại lượng khác nhau.
- T = KFd là mô hình gần đúng; K không phải hệ số mặc định cho mọi joint.
- Khóa phần cứng, vật liệu, điều kiện ren và tài liệu trước chọn torque.
- Adapter có thể làm số cài tại wrench khác torque tại bulông.
- Dấu sơn là thông tin quan sát; chứng chỉ là bằng chứng của dụng cụ theo phạm vi.
- Đóng tồn tại bằng record và cấu hình cuối, không chỉ sơn lại hoặc click lặp.
Câu hỏi thường gặp
Có thể dùng 40 N·m cho mọi bulông M10 không?
Không. 40 N·m trong bài chỉ là dữ liệu tính giả định. Cần torque của đúng thiết bị hoặc thiết kế, phần cứng, vật liệu, điều kiện ren và trình tự được duyệt. Một đường kính ren chưa xác định toàn bộ cấu hình.
Thêm mỡ lên ren rồi giữ torque cũ có được không?
Không tự thay điều kiện ren. Trong mô hình T = KFd, K đổi có thể làm lực tính đổi dù T giữ nguyên. Chất trên ren, chất khóa ren và chất dùng cho mặt tiếp xúc phải được xem theo yêu cầu lắp của đúng joint.
Wrench đặt 48 N·m có chắc là thiếu siết so với yêu cầu 60 N·m?
Chưa thể kết luận chỉ từ số cài. Bài tập adapter thẳng hàng cho 48 N·m tại wrench tương ứng 60 N·m tại bulông. Phải xác nhận hình học, điểm đặt lực, phụ kiện được phép và cơ sở hiệu chỉnh thực.
Dấu sơn còn nguyên có chứng minh joint vẫn đủ lực kẹp không?
Không tự chứng minh. Indicator cho thông tin quan sát thay đổi, không đo trực tiếp lực kẹp. Cần record siết và phương pháp kiểm tra theo scope. Dấu nứt cũng cần điều tra, không chỉ tô lại.
Dụng cụ có tem thì mọi ca torque của joint đều hợp lệ chưa?
Chưa. Cần chứng chỉ phù hợp serial, chiều và phạm vi, cùng bằng chứng dụng cụ được dùng đúng đơn vị, cấu hình và phương pháp. Chứng chỉ không xác nhận mọi thao tác hoặc mọi mối nối đã đạt.
Có thể click lại toàn bộ joint để xác nhận 100% đạt không?
Chỉ thực hiện kiểm tra theo phương pháp được duyệt. Một lần click trên joint đã lắp không đo trực tiếp preload và không tự tái dựng torque ban đầu. Audit, siết mới và kiểm tra điện của joint cần scope cùng tiêu chí riêng.
Nguồn kỹ thuật tham khảo
Tài liệu dưới đây là nguồn chính hãng hoặc trang tiêu chuẩn. Tiêu chuẩn đầy đủ có thể yêu cầu mua bản quyền.
- NASA — Fastener Design Manual, NASA RP-1228 (1990): mô hình T = KFd; không dùng bảng làm torque nghiệm thu tủ điện ↗
- Schneider Electric — FA378983: phạm vi phần cứng và cảnh báo torque cho thanh dẫn Masterpact NT/NW ↗
- Schneider Electric — PIX-36, VDRB05981-03: Standard Screw Tightening Torques; chỉ áp trong phạm vi guide ↗
- Norbar — Torque Wrench Extension Formula: số cài và chiều dài làm việc sau extension ↗
- Norbar — The selection and use of torque wrenches: chỉ dùng nguyên lý dụng cụ/thao tác, không dùng giới hạn hoặc chu kỳ cũ ↗
- ITW Pro Brands — DYKEM Cross Check Torque Seal: mục đích chỉ thị thay đổi của vệt đánh dấu ↗
- ISO — ISO 6789-1:2017: danh mục công khai về conformance và marking dụng cụ torque cầm tay ↗
- ISO — ISO 6789-2:2017: danh mục công khai về hiệu chuẩn và độ không đảm bảo đo ↗
- Atlas Copco — Friction in threaded fastener joint: phân biệt điều kiện ma sát của siết động và audit tốc độ thấp ↗
Nội dung này dùng cho học tập và tham khảo chung. Khi thiết kế, vận hành hoặc thử nghiệm, phải ưu tiên bản vẽ được phê duyệt, hướng dẫn nhà sản xuất, tiêu chuẩn áp dụng và quy trình an toàn của đơn vị.
Phát hiện thông tin cần sửa? Gửi URL, đoạn nội dung và nguồn đối chiếu cho ban biên tập →